玻纤取向决定熔接痕与翘曲
熔接处的纤维不穿插,强度只剩基料;取向不均还会把翘曲带到装配。浇口位置动一点,取向就变一次。
APPLICATION 应用领域
含新能源三电
高压连接器、ECU 与传感器壳体、电池模组支架:玻纤增强料、尺寸稳定与耐水解,是这一类件的三条硬约束。
典型件
高压连接器、ECU 与传感器壳体、电池模组支架、汇流排护套
常用材料
PA66+GF、PA9T、PA6T、PPS、LCP
件重与壁厚
单件 1–50 g
壳体 0.8–2.0 mm
薄壁连接器 0.2–0.5 mm
件重、壁厚与流程比、材料工艺窗口决定浇口;外观与洁净要求决定嘴型。
熔接处的纤维不穿插,强度只剩基料;取向不均还会把翘曲带到装配。浇口位置动一点,取向就变一次。
水分超标时熔体降解、表面发银;停留时间过长同样降解。干燥与料筒停留,比把嘴尖温度往上调更有用。
插拔力与壳体配合看尺寸稳定性。模温、保压、冷却时间三处不到位,提高料温只会换来更大的内应力。
同一行业里,不同零件与要求对应不同做法;表格按零件列,不按型号列。
零件 | 常用材料 | 尺寸与腔数 | 做法 |
|---|---|---|---|
| 零件 高压连接器 | 常用材料 PA66+GF、PA9T | 尺寸与腔数 0.2–0.5 mm,多腔 | 做法 SD 或 TP 按插针排列定浇口;外观要求高时用 VG 按序开启 |
| 零件 ECU 与传感器壳体 | 常用材料 PA66+GF、PPS | 尺寸与腔数 0.8–2.0 mm | 做法 SD 直通嘴;熔接痕位置避开密封面与装配面 |
| 零件 电池模组支架 | 常用材料 PA66+GF | 尺寸与腔数 1.5–3 mm | 做法 SD 直通嘴;重点在翘曲与嵌件周围的收缩差 |
| 零件 汇流排护套 | 常用材料 PA66+GF | 尺寸与腔数 0.8–1.5 mm | 做法 SD;长流程件按流程比核算浇口位置 |
每项先讲机理,再写我方负责的部分。模温、锁模与干燥不在热流道范围内。
玻纤在熔接处不穿插,强度取决于熔接角与熔体前沿温度。
做法
浇口位置让熔接痕落在非受力区;需要固定位置时用 VG 按序开启,把熔接痕推到指定处;不以提高料温代替。
纤维取向与冷却不均叠加,脱模后逐步释放。
做法
先做模流定浇口与流道平衡;保压时间与模温分开调;热流道只负责浇口段,不承担模温。
浇口段温度偏低,熔体先冷后充。
做法
浇口段加热按成型周期同步开启与关闭;直通嘴无收缩截面;冷料来源按热流道温度、模温、停机残料三处分别排查。
能做与不能做,写在方案与报价之前。
开放式 SD、TP 与针阀式 VG、PVG 均可用于汽车电子;具体型号按进胶位置、外观要求与腔数确定。
模温、料温、锁模与干燥属模具与注塑环节,热流道不能替代。
无堵承诺只对直通嘴成立,尖点式与针阀式存在细小截面与配合面,不承诺无堵。
经核算超出范围的,会在方案阶段提前说明。
本行业分类下的材料与应用文章,按发布日期倒序。
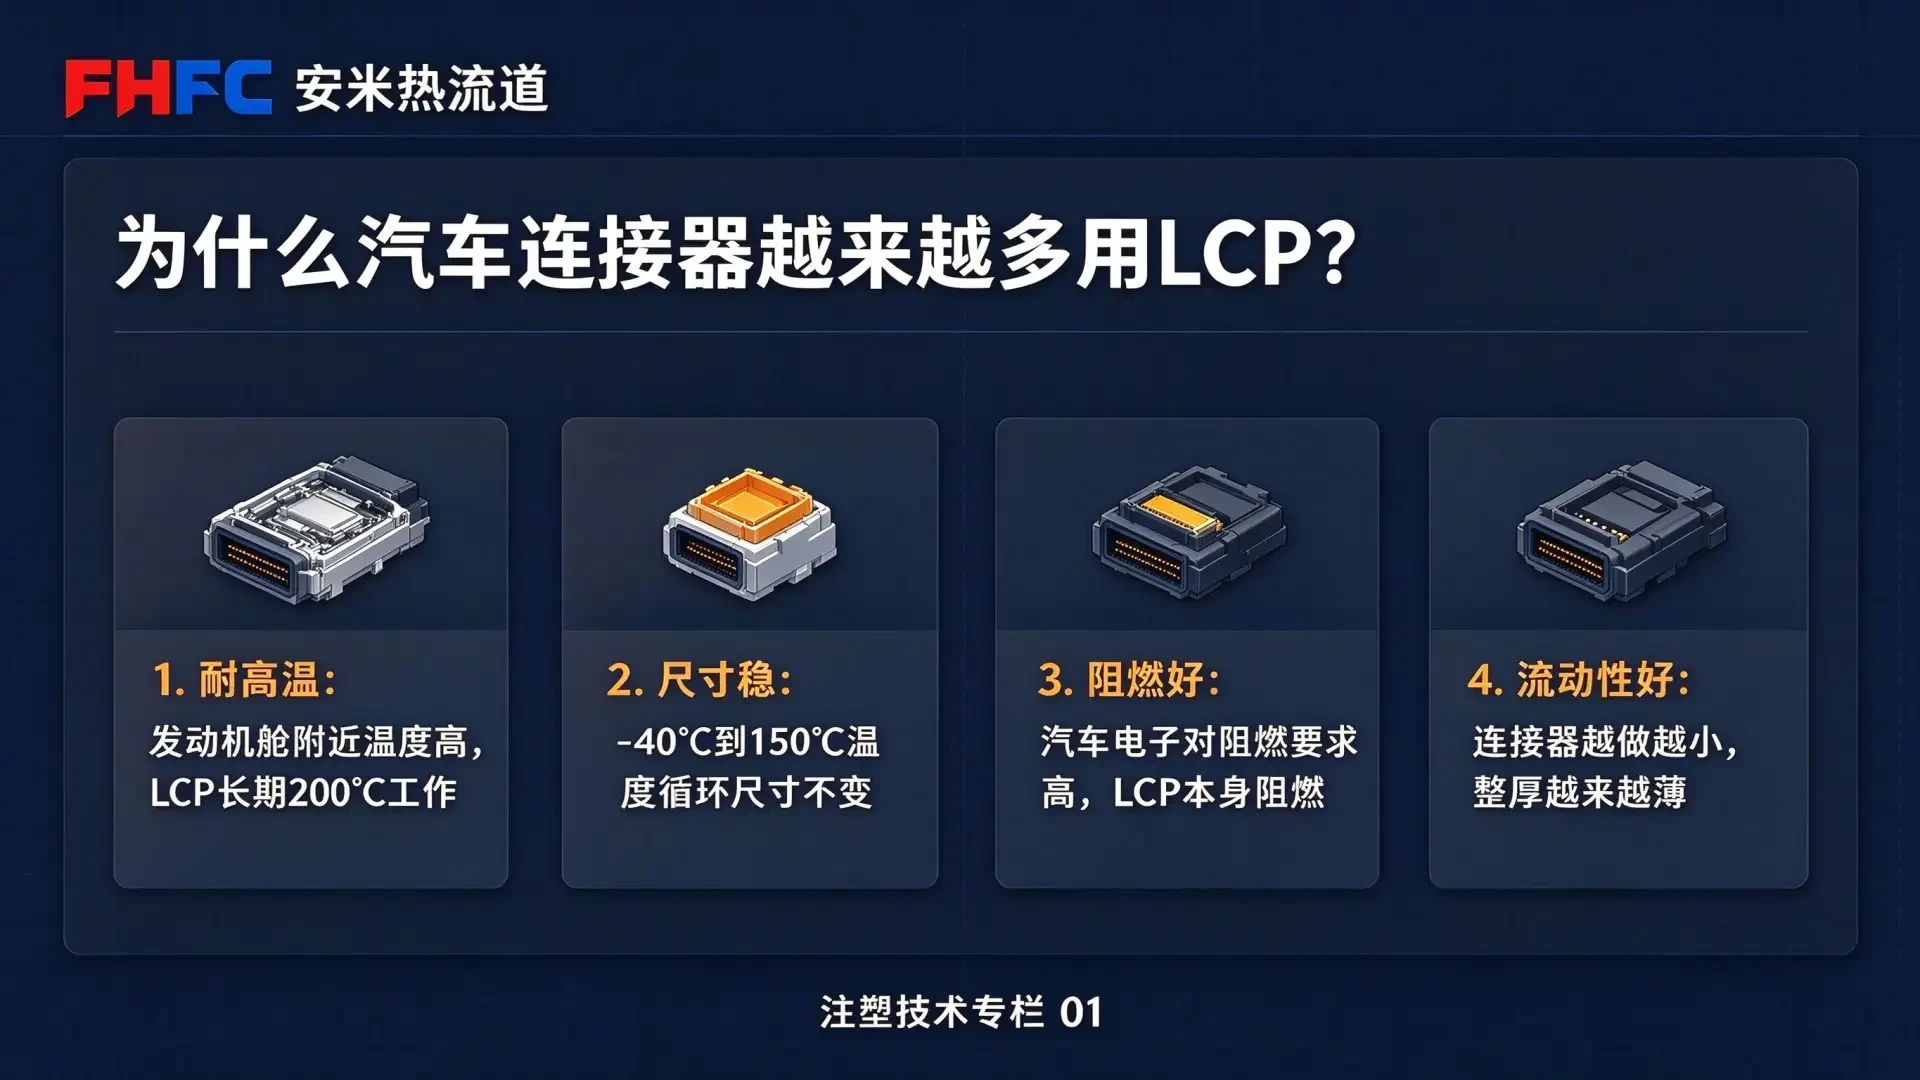
汽车电子化程度提高,连接器用量持续增长,LCP 在汽车连接器中的使用也越来越多。LCP 的耐温、尺寸稳定性、阻燃与流动性适合汽车电子,但浇口处的拉丝、流延与堵嘴也随之成为量产难点。
产品末端或熔接处出现黑褐色斑块,边缘有晕,擦不掉,位置几乎每次相同。这是焦烧与烧焦。
平板件拱起、长条件弯曲、框形件扭曲,尺寸单看都合格,装上去就是不平。这是翘曲与变形。
同一件产品上,有的地方尺寸偏薄、有的地方偏厚,局部还有轻微凹陷,整体尺寸不稳。这是收缩不均。