外观面先判废
浇口残留、熔接痕、气痕在高光或细皮纹面上都会被放大;外观标准写在图纸上,不写在调机经验里。
APPLICATION 应用领域
中框、后盖、卡座与镜头模组支架:外观面判废在前,尺寸与装配在后。
典型件
中框与后盖、连接器、镜头模组支架、SIM 卡座、声学件
常用材料
PC、PC+ABS、PMMA、PBT、LCP
件重与壁厚
单件 0.2–20 g
外观件 0.6–1.2 mm
结构件 0.4–0.8 mm
件重、壁厚与流程比、材料工艺窗口决定浇口;外观与洁净要求决定嘴型。
浇口残留、熔接痕、气痕在高光或细皮纹面上都会被放大;外观标准写在图纸上,不写在调机经验里。
高光面的复制程度取决于模温均匀性与保压传递,料温再高也补不了模温的偏差。
既要充得满,又要不产生流痕;这一类件靠浇口位置与模温分区,不靠把料温推到上限。
同一行业里,不同零件与要求对应不同做法;表格按零件列,不按型号列。
零件 | 常用材料 | 尺寸与腔数 | 做法 |
|---|---|---|---|
| 零件 中框与后盖 | 常用材料 PC、PC+ABS | 尺寸与腔数 0.6–1.2 mm | 做法 TP 尖点式直接进胶,痕迹最小;高光件不用针阀 |
| 零件 连接器 | 常用材料 LCP、PBT | 尺寸与腔数 0.2–0.5 mm | 做法 SD;多腔密排时按腔位分区 |
| 零件 镜头模组支架 | 常用材料 PMMA、PC | 尺寸与腔数 0.3–0.8 mm | 做法 TP;注意浇口对面的雾痕 |
| 零件 SIM 卡座 | 常用材料 LCP、PBT | 尺寸与腔数 0.2–0.4 mm | 做法 SD 为主;外观面要求高时用 TP |
每项先讲机理,再写我方负责的部分。模温、锁模与干燥不在热流道范围内。
浇口断面不平或残留,抛光也去不掉。
做法
外观件用 TP 尖点式,浇口断面小;浇口位置避开直视面;针阀在高光面会留阀痕,需先评估。
熔体前沿温度低,熔接处不能愈合。
做法
浇口位置让熔接痕落在非外观面;模温分区补温;不以提高料温代替模温。
熔体强度高,撤热不及时会拉出细丝。
做法
浇口段按成型周期同步撤热;直通嘴无收缩截面;拉丝仍出现时先查撤热时刻与残料
能做与不能做,写在方案与报价之前。
开放式 SD、TP 与针阀式 VG、PVG 均可用于消费电子;具体型号按进胶位置、外观要求与腔数确定。
模温、料温、锁模与干燥属模具与注塑环节,热流道不能替代。
无堵承诺只对直通嘴成立,尖点式与针阀式存在细小截面与配合面,不承诺无堵。
经核算超出范围的,会在方案阶段提前说明。
本行业分类下的材料与应用文章,按发布日期倒序。
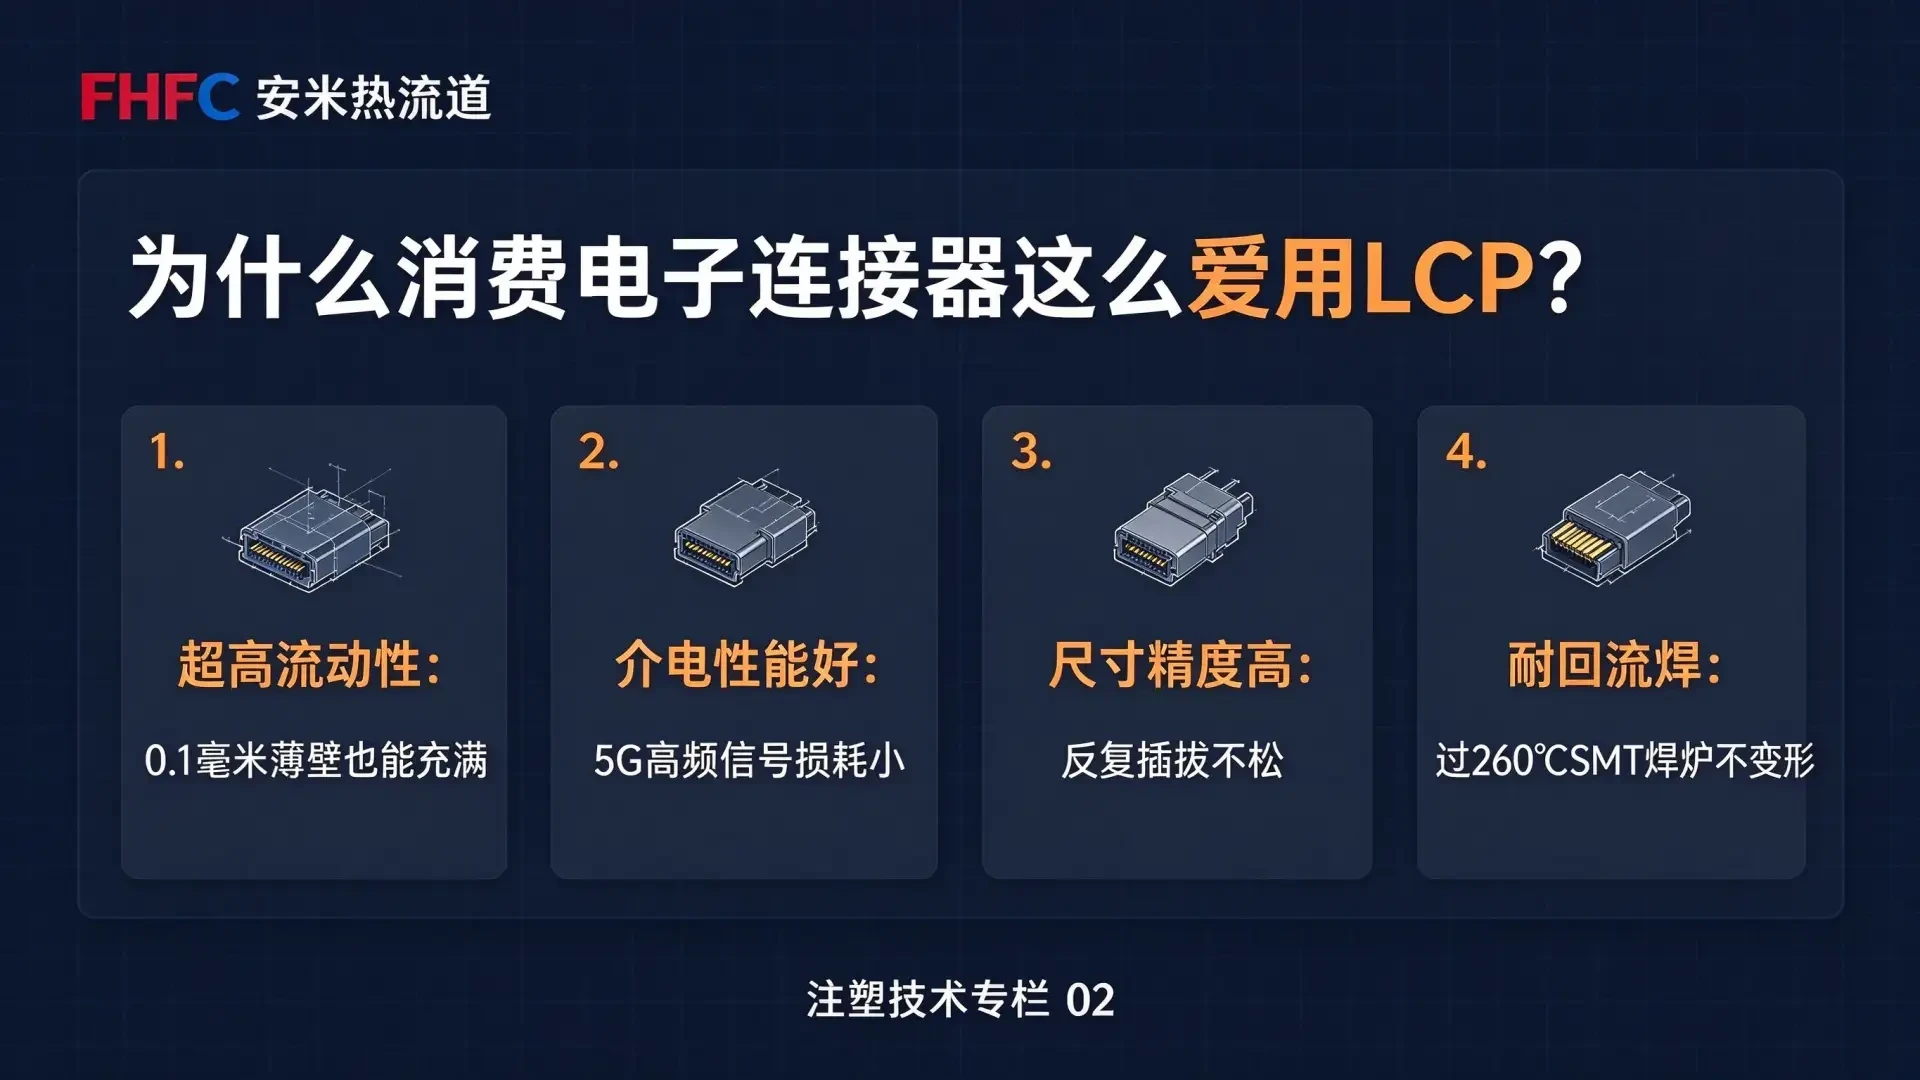
手机、耳机、手表与平板中的微型连接器,针脚间距与壁厚都在不断缩小。LCP 因流动性与介电性能被广泛使用,但产品越小,浇口拉丝、流延与堵嘴带来的良率压力越大。
平面件上出现一块凹坑,多在厚壁、筋根、柱位这些地方。打磨、抛光都盖不住,因为凹下去的是表面,缩的是内部。
产品偏黄,有的是整体发黄,有的是浇口附近先黄,还有的是末端发黄。位置不同,原因完全不同。
同一件产品上,有的区域亮、有的区域哑,交界处很明显,抛光模具也压不平。这是光泽不均。