批次一致性优先
同一批与上一批的尺寸、外观要一致;工艺窗口越窄,批间漂移越难控。
APPLICATION 应用领域
移液管头、采血管、检测卡壳与器械外壳:批次一致性与洁净度优先于成型速度。
典型件
移液管头、采血管、培养皿与检测卡壳、流体接头、器械外壳
常用材料
PP、PS、COC/COP、PC、PEEK、PSU
件重与壁厚
单件 0.1–10 g
薄壁 0.2–0.8 mm
采血管长芯流程比大
件重、壁厚与流程比、材料工艺窗口决定浇口;外观与洁净要求决定嘴型。
同一批与上一批的尺寸、外观要一致;工艺窗口越窄,批间漂移越难控。
积料多发生在流道转角、螺纹连接与嘴尖和分流板交界;靠末道挑拣只会增加成本。
熔体填充时型芯阻挡流动,剪切与温度变化改变黏度,推动型芯偏移,最终壁厚不均、筒身弯曲。
同一行业里,不同零件与要求对应不同做法;表格按零件列,不按型号列。
零件 | 常用材料 | 尺寸与腔数 | 做法 |
|---|---|---|---|
| 零件 移液管头 | 常用材料 PP | 尺寸与腔数 0.2–0.8 mm,多腔 | 做法 多腔 SD 或 TP;按腔位独立控温 |
| 零件 采血管 | 常用材料 PP、PS | 尺寸与腔数 长芯,流程比大 | 做法 多腔 SD;型芯与浇口对中,按腔记录封胶时刻 |
| 零件 培养皿与检测卡壳 | 常用材料 PS、COC/COP、PC | 尺寸与腔数 0.3–0.8 mm | 做法 SD;注意脱模与浇口残留 |
| 零件 流体接头与器械外壳 | 常用材料 PEEK、PSU、PC | 尺寸与腔数 0.5–2.0 mm | 做法 PEEK、PSU 用高温 SD 加动态控温;外观件可用 VG |
每项先讲机理,再写我方负责的部分。模温、锁模与干燥不在热流道范围内。
流道转角、螺纹连接、嘴尖交界处积料,停留后降解。
做法
流道转角圆弧过渡、无台阶;嘴尖可单独拆检;停机按材料要求清机;结构上取消死角,不靠末道挑拣。
填充时剪切力与温度变化改变黏度,型芯受侧向力偏移。
做法
多腔按腔独立控温,减少腔间差;型芯与浇口对中;薄壁长芯件先做模流确认填充前沿。
加工温度高,停留时间长即降解并释放气体。
做法
测温点靠近熔体,缩短控制滞后;按材料要求设定停机清机流程;避免长时间保温待机。
能做与不能做,写在方案与报价之前。
开放式 SD、TP 与针阀式 VG、PVG 均可用于医疗耗材与器械;具体型号按进胶位置、外观要求与腔数确定。
模温、料温、锁模与干燥属模具与注塑环节,热流道不能替代。
无堵承诺只对直通嘴成立,尖点式与针阀式存在细小截面与配合面,不承诺无堵。
经核算超出范围的,会在方案阶段提前说明。
本行业分类下的材料与应用文章,按发布日期倒序。
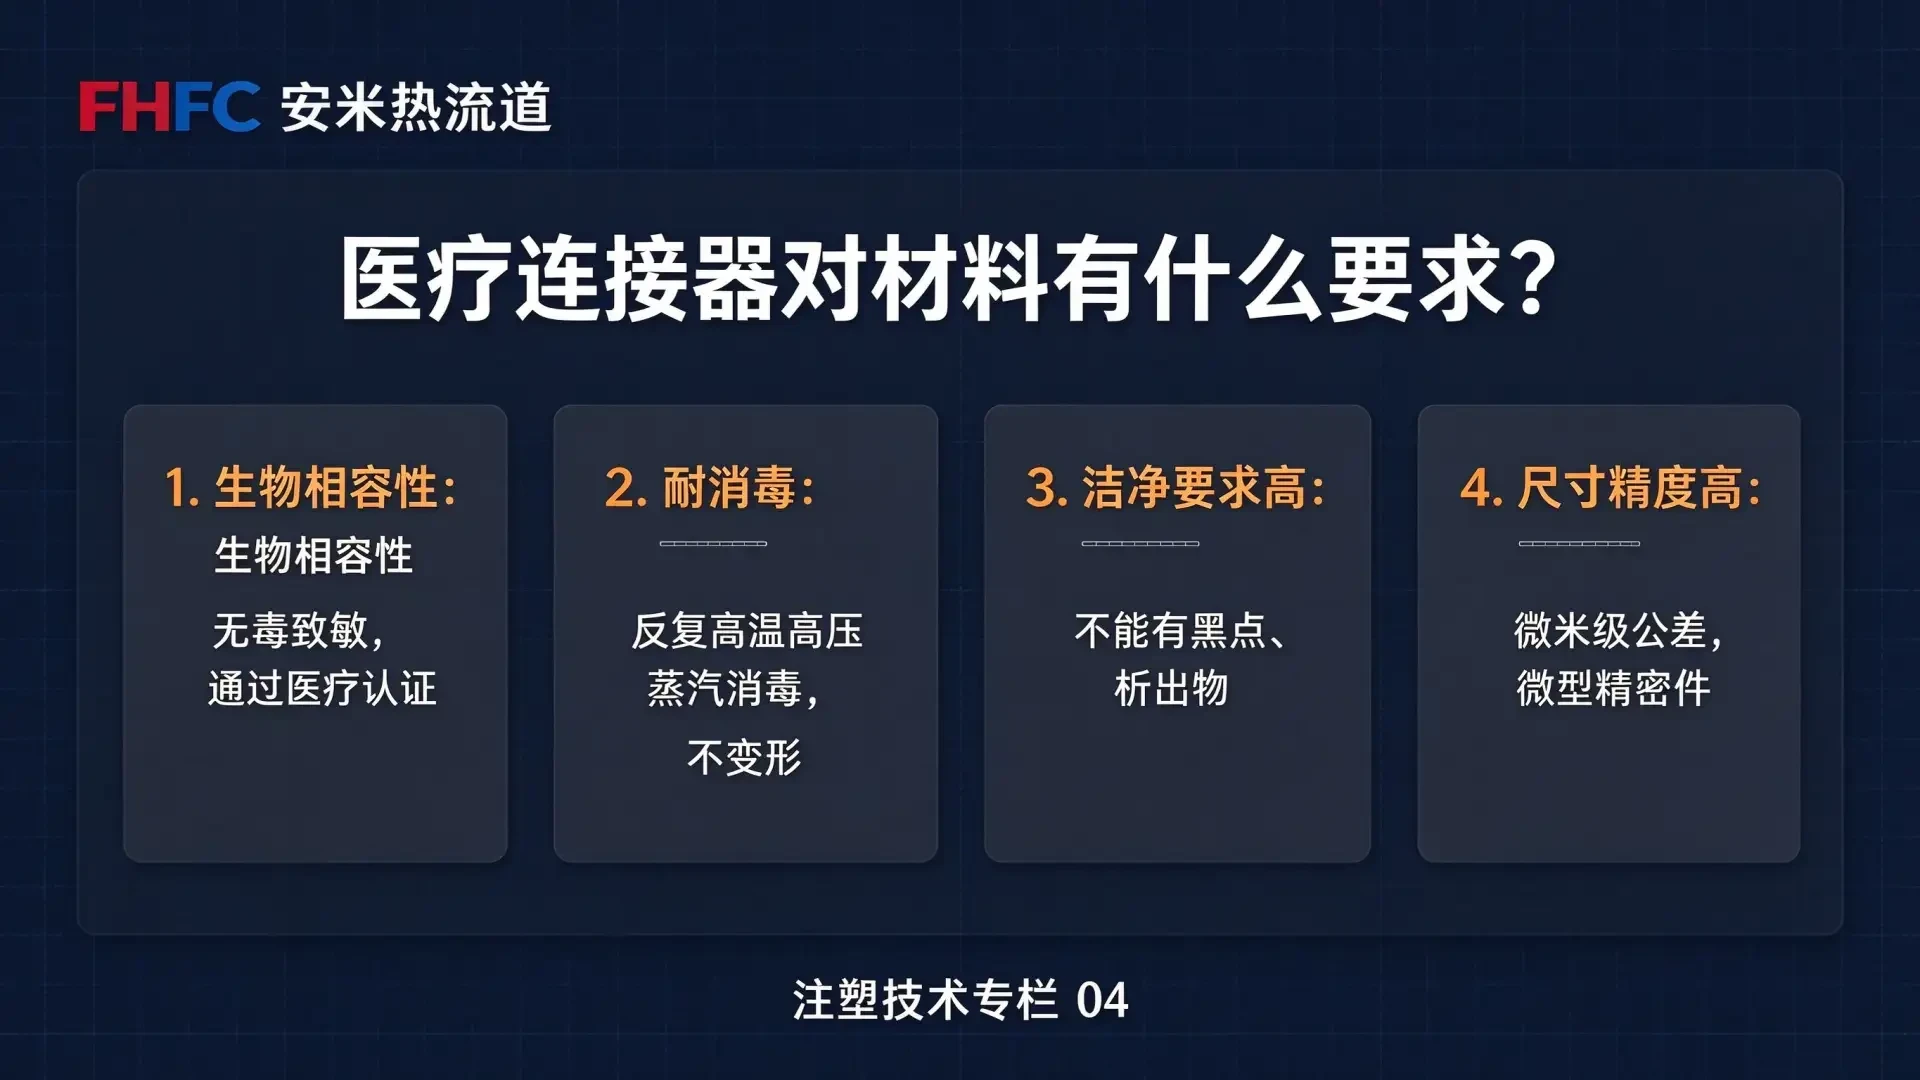
医疗连接器不仅要求可靠,还要面对反复消毒、洁净与析出物控制。LCP 的耐消毒与尺寸稳定性适合医疗微型件,但浇口处的黑点、残留与痕迹需要更谨慎地处理。
同一模产品逐个称重,重量在飘,尺寸也跟着飘,末端偶尔缺料。这是保压不足与重量不稳。
关键尺寸偏大或偏小,整批一致性差,装配时松紧不一。这是尺寸超差。
产品下线时好好的,放了几天、或者一接触溶剂就裂开,裂纹从浇口或拐角起。这是内应力开裂。